Spawanie plastików i Tak też się robi!

Witam, obecnie co nieco o technice klejenia, łączenia sztucznych, za pomocą spoiw do plastyków i opalarek na gorące powietrze

Jeśli chodzi o techniki zespalania tworzyw sztucznych to można je podzielić na te, które dają się klejąc i na te, które nie dają sie skleić. Ja zajmę się tą drugą grupą. Napomknę jedynie, że do tworzyw, które można łatwo skleić należą PVC, ABS, jeżeli nie mamy pewności czy dane tworzywo można połączyć to wystarczy na ściereczkę rozlać acetonu i łagodnie potrzeć w miejscu niewidocznym. Jeżeli tworzywo zostanie rozpuszczone to da się je kleić.

Fraza kleić wykorzystuję tutaj do trwałego połączenia. Są, bowiem kleje topliwe wyciskane z pistoletu do kleju na gorąco, łączą one praktycznie wszelkie materiały, ale w przypadku tworzyw takie spojenie nie będzie się charakteryzować znacznymi parametrami wytrzymałościowymi. Można używać kleju topliwego na gorąco, w drobnych naprawach, przyklejaniu listew, zabawek, tworzeniu ikeban, w elektronice do łączenia kabli do obudowy, czy innych niewymagających od spoiny dużych parametrów wytrzymałościowych.
Wspomnę jeszcze o klejach rozpuszczalnikowych, dwuskładnikowych, cyjanoakrylowych i innych nowoczesnych. Te kleje zależnie od przygotowanej powierzchni również nie łączą na stałe tworzyw nie klejalnych, typu PP, PE. Ale jest to sprawa do oddzielnego omówienia.

Zajmijmy się, zatem łączeniem tworzyw techniką spawania plastików z użyciem nagrzewnic, opalarek do plastiku, i spoiw do plastików.
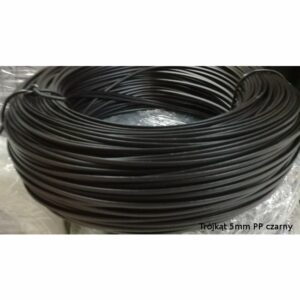
Drut czarny do spawania plastiku

Tą metodą można łączyć każde tworzywa termoplastyczne, tzn. takie, które pod wpływem temperatury topią się i zastygają po schłodzeniu.

Do takich tworzyw należą

polipropylen PP,

polietylen PE,

polichlorek winylu PVC,

akrylobutylostyren ABS,

rzadziej polistyren PS,

poliamid PA.

Tworzywa te są bardzo powszechnie używane w naszym otoczeniu, wiele elementów w maszynach do obróbki metalu, samochodach, elektronarzędziach i innych sprzętach jest wytworzona z tych materiałów. Często się zdarza, że ulegają one zniszczeniu, jeżeli wymiana nie kosztuje dużo to odpowiedniej się nie zastanawiać i zakupić nową część, jeżeli natomiast część jest droga lub trudnodostępna, można wykorzystać spawanie. Spoiwo takie charakteryzuje się wysoką, jakością i estetyką. Można je później obrabiać, szlifować. Dzieje się tak, dlatego, że podczas spawania zachodzi między elementami łączonymi i spoiwem dyfuzja cząsteczek, a po wystudzeniu trwałe łącze. Warunkiem trwałej dyfuzji jest odpowiednia temperatura a spoiwo musi być z tego samego polimeru. Technologia ta polega na jednoczesnym podgrzaniu elementów łączonych i spoiwa, dobór temperatury jest przyporządkowany do rodzaju tworzywa:

PP około 250oC
PEHD około 300oC
ABS około 350oC

Informacje ze strony – https://domtechniczny24.com.pl/

Aby mieć całkowitą kontrolę nad temperaturą poleca się stosowanie opalarki lub innymi słowy nagrzewnicy gorącego powietrza z dostrajana temperaturą a najlepiej z wyświetlaczem np. opalarki Steinem HL lub HG, nagrzewnica Bosch GHG. Powinno się napomknąć, że przegrzanie spoiny lub materiałów łączonych może powodować płynięcie spoiny w ciągu łączenia i wadę wytrzymałości.
Ważne jest także, aby wszystkie elementy były podobnie uplastycznione, w takim razie trzeba używać spoiwa o porównywalnej grubości, co materiał łączony lub dopasować szybkość nagrzewania do prędkości uplastyczniania sie elementów. Kolejną istotna sprawą jest adekwatne dociśnięcie spoiny, można to osiągnąć używając odpowiednie dysze do opalarek z języczkiem, którymi dociskamy spoinę.
I na koniec niektóre przykłady zastosowania tworzyw, jeżeli nie mamy pewności trzeba dokonać próby na niezauważalnej części elementów łączonych.

PP – zderzaki i listwy samochodowe, obudowy, kołnierze, osłony, elementy tapicerki, filtry, rury odpływowe kielichowe, skrzynki akumulatorów, obudowy urządzeń.
PEHD – wanna, kosze, karnistry, zbiorniki, opakowania transportowe, wiadra, pojemniki, zbiorniki spryskiwaczy, zbiorników wyrównawczych, kanałów klimatyzacji i nawiewu.
ABS – obudowy komputerów, AGD, RTV, części samochodowych.
Rodzaje diamentu syntetycznego i zastosowanie w przemyśle

Cześć
Teraz cokolwiek o diamentach, to będzie takie przedsłowie do opisu narzędzi diamentowych, głownie tarcz diamentowych i wierteł, ale o tym później.
Diament jest najtwardszym ze znanych minerałów, dodatkowo ślicznym i oszałamiającym, węgiel w postaci krystalicznej, bo tym jest w rzeczywistości, który od dawna absorbuje dusze i umysły wszystkich ludzi.

Charakteryzuje się niesłychanie malutkim współczynnikiem tarcia, ma najmniejszy współczynnik rozszerzalności termicznej, jest chemicznie obojętny i odporny na ścieranie, jest izolatorem elektrycznym i jednocześnie nader dobrym przewodnikiem ciepła. Jest przejrzystyw widmie ultrafioletowym i podczerwonym. Ze względu na tak unikatowe cechy znajduje zastosowanie, włączając ewidentnie zastosowanie jubilerskie, jako zapobiegawcza powłoka diamentowa nanoszona na implanty stawów, w których zużywanie się ścierne ma fundamentalne znaczenie, czy zastawki serca człowieka, do szlifowania i docierania węglików spiekanych, wiercenia skał, przeciągania drutów i prętów, obciągania ściernic ceramicznych, jako wgłębniki do pomiaru twardości i do pomiaru gładkości powierzchni, cięcia płyt wykonanych z szkła i ceramiki, obróbki ściernej szkła optycznego i zdobniczego, obróbki metali nieżelaznych i ich stopów, obróbki tworzyw sztucznych, półprzewodników, materiałów ceramicznych, szlifowania brylantów i kamieni półszlachetnych, w narzędziach stomatologicznych i chirurgicznych. Niesłychanie uniwersalnie, materiał ścierny w formie diamentu używa się do produkcji proszków, zawiesin, ściernic ze spoiwem żywicznym, metalowym, ceramicznym, ale także do preparowania preparatów mikroskopowych. Nas najmocniej interesuje użycie umożliwiające bardzo precyzyjną obróbkę wszelkich znanych naturalnych i sztucznych materiałów.

Diament w naturze powstał w ekstremalnych warunkach, na znacznych głębokościach pod powierzchnią ziemi w wyniku gigantycznego ciśnienia dochodzącego nawet do 70-80 ton na centymetr kwadratowy w temperaturze 1100 – 1300 stopni Celsjusza. Na nieszczęście, takie okoliczności powstawania diamentu wpływają zarówno rzadkość jego występowania jak i jego wysoką cenę. W związku z tym jedynie sztuczna synteza diamentu mogła dać produkt, który można by wdrożyć w sposób przemysłowy.

Pierwsze eksperymenty związane z syntezą diamentu nabrały rozpędu po tym jak niejaki Smithson Tennat odkrył, że diament jest postacią krystaliczną węgla pierwiastkowego, a stało się to w 1766. Później starano się w laboratoriach stworzyć analogiczne warunki, co w naturze. Pierwsze patenty należą do GE, którego naukowcy w 1955 roku wyprodukowali pierwszą serię syntetycznych diamentów. Synteza bazowała na zmianie grafitu w diament (zmiana dotyczyła struktury geometrycznej) przy użyciu ogromnych temperatur i ciśnień w obecności katalizatorów. W latach 80 tych zastosowano inną metodę CVD, polega ona na niskociśnieniowym wytwarzaniu diamentu syntetycznego z fazy gazowej. Technologia ta umożliwia nakładanie diamentu na duże powierzchnie. Diament taki posiada znaczną jednorodność struktury krystalograficznej i czystość chemiczną.

Współcześnie, co roku produkuje się tony tego minerału, który niczym nie ustępuje prawdziwemu (oprócz ceny), a poza tym w warunkach monitorowanych, jest możliwość wytwarzania ziaren o jednakowych parametrach, wielkości i struktury.

Powszechność użycia go w technice wpłynęła doniośle na obniżkę jego ceny, a także ceny narzędzi z segmentami diamentowymi:

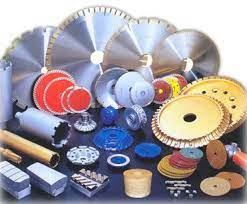
tarcze diamentowe, wiertła diamentowe, ściernice diamentowe, i inne.

Przy produkcji narzędzi istotna jest klasa diamentu, im większe i bardziej regularne (zbliżone do naturalnego kryształu) ziarno diamentu, tym większe jego zdolności ścierająco-tnące. W zależności od charakteru zastosowania i rozmiaru narzędzia ustalono podział na ziarna w jednostkach mesh, który jest ilością oczek przypadającą na 1 cal. I tak: bardzo ogólna 8-12 mesh, ogólna 14-24 mesh, średnia 30-60 mesh, dokładna 70-120 mesh, bardzo dokładna 150-240 mesh, super dokładna 280-600 mesh.
W technice budowlanej (beton, grani, marmur, gres, terakota i asfalt) używa się przede wszystkim ziarna syntetyczne o wielkości 20 – 60 mesh. Wielkość tych ziaren uzależniona jest od rodzaju opracowywanego materiału. Do materiału gruboziarnistego stosuje się grubsze ziarno, do drobnoziarnistego drobne. Mniejsze kryształy diamentowe znacznie poprawiają, jakość cięcia, jego gładkość. Jakość ziarna zależna jest dodatkowo od przybranej postaci krystalicznej. Im bardziej idealna, tym większa wytrzymałość udarowa kryształu.

Woda z nieba jest za darmo, no chyba że coś wymyślą

Czołem ponownie
Po poprzednim rachunku za wodę stwierdziłem dosyć. Żeby Polak musiał płacić tak gigantyczne kwoty za wodę, która jest lokalną, własnością. Mam na myśli nas Polaków.

I co można zrobić? Ano samemu zdobyć wszystkimi możliwymi sposobami wodę. Po pierwsze woda spada za friko z chmur, wiem taki banał, ale w współczesnych czasach czasami należy się cofnąć w myśleniu do zamierzchłych czasów. W owym czasie jedzenie nie kupowało się w sklepach tylko samemu organizowało. Podobnie wodę.
Ale do rzeczy, z chmur pada darmowa woda, wystarczy ją zgromadzić do zbiornika a potem pompa do wody, wąż i gotowe.

Sklep pompy do wody Wieluń

Da się podlewać ogródek, krzaczki, kwiatki i co popadnie tam, kto ma. Zbierając wodę można użyć, rynny, z których okazale leje się woda.

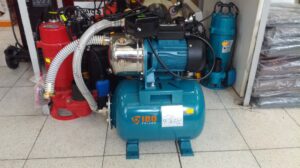
Inny sposób to studnie, i tu są dwa, no trzy typy. Jedna normalna, należy wykopać na taką głębokość, żeby woda gruntowa mogła nalecieć, i wtenczas można wetknąć pompę głębinową. Taka pompa daje ciśnienie, jest to pompa zanurzeniowa. Drugie rozwiązanie to hydrofor. Czyli pompa zewnętrzna, która zasysa wodę z studni i tłoczy ją pod ciśnieniem na duże odległości. Są takie pompy hydroforowe, które umieją pchać, tłoczyć wodę na 100 metrów w górę ( hydrofor mh inox 2500).

Kolejne studnie to studnie chłonne, czyli takie, które zbierają wodę z systemu odwodnienia, drenażowego dookoła domu lub z pól. Te studnie mają tą wadę, że w okresie suszy są zwykle puste. Odmienny rodzaj studni to kolektorowe, chociaż inaczej powinno się na nie mówić zbiorniki kolektorowe. Do takich zbiorników odprowadza się wodę z rynien, naturalnych ścieżek opadowych. Studnie takie zbierają wodę płynącą po powierzchni. Są w większości wypadków uszczelniane od wewnątrz żeby zgromadzona woda nie wyciekała na zewnątrz do podkładu.

Z wszystkich tych studni można przelewać wodę zwykłymi pompami zanurzeniowymi, wirnikowymi, które nie dają ciśnienia, ale mają niezłą wydajność. Pompy zanurzeniowe mają różne zdolności pompowania wody na różne wysokości. Z reguły jest to wysokość 7 metrów, przy takich najtańszych (wq 180f, wq 450 f). Inne pompy mogą pompować wodę nawet na wysokość 25 metrów np.: WQ 3-24-0,75.

Takie staranie do akumulowania wody jest jak najbardziej sensowne, uniezależnia nas od systemów wodociągów, które mogą za sprawą lokalnych wybitnych polityków trafić w całkowicie prywatne graby a w takim przypadku może być ciekawie. Tak czy inaczej rozpoczynam zbierać wodę, pompować, podlewać i tyle. A jak by, co to przelewanie wody pompami elektrycznymi można zamienić pompowaniem pompami ręcznymi. Trzeba się, co prawda namachać, ale toż ruch to zdrowie, takie pompy ręczne do wody zwane skrzydełkowymi są robione w kilku wersjach, zależnie od wydajności np. KN-1 ma wydajność 17l na minutę, a największa KN-5 53/ litry na minutę. Bez wątpliwości wydajność zależy od naszej krzepy.

Przelicznik cali na milimetry wersja warsztatowa

Dzień dobry
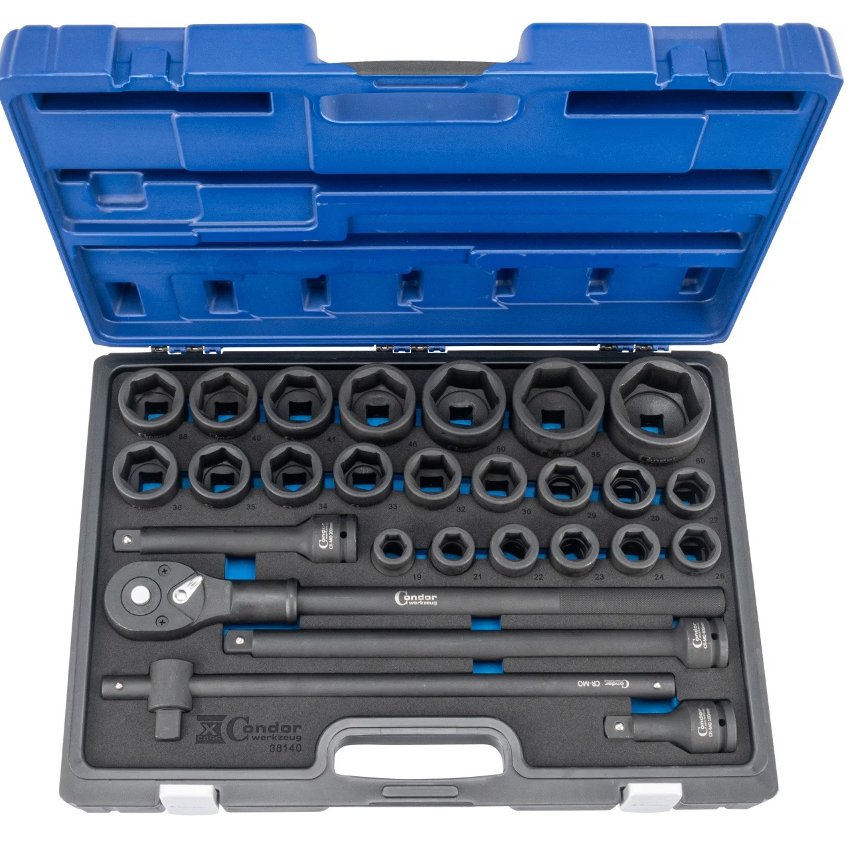
Jako że dużo klientów zaczyna kupować różne klucze płaskie, lub płasko oczkowe tudzież nasadki i wymienia wymyślne wymiary w milimetrach to niżej podałem tabelę, wg której można sobie samemu przeliczyć o jaki klucz, czy nasadkę chodzi. Kwestia w tym, że producenci opisują wymiary kluczy w calach, natomiast mechanicy w milimetrach i trzeba wtedy się głowić o jaki klucz chodzi, a tak samemu można dojść o jaki rozmiar chodzi. I jeszcze następująca wzmianka: niektórych wymiarów nie ma ale można wyliczyć dodając np. wymiar jednego cala do mniejszej wartość i wtedy wyjdzie jak trzeba.

Przy kluczach imbusowych jest trochę więcej, taki jeden 5/32 który w przeliczeniu wychodzi 4 mm więc nie ma sensu przepłacać można kupić zwykły 4 milimetrowy, a reszta to ma różne dziwaczne wymiary, ach ci Anglicy.

1 cal – 25,4mm
1/64 cala — 0,40 mm
1/32 – 0,80mm
3/64 – 1,20mm
1/16 – 1,60mm
3/32 – 2,40mm
1/8 – 3,20mm
5/32 – 4,00mm
3/16 – 4,80mm
7/32 – 5,55mm
8/32 – 6,35mm
1/4 – 6,40mm
5/16 – 7,93mm
3/8 – 9,50mm
7/16 – 11,11mm
1/2 – 12,70mm
9/16 – 14,28mm
5/8 – 15,90mm
11/16 – 17,60mm
3/4 – 19,00mm
7/8 – 22,20mm
1 1/8 – 28,4mm
1 1/4 – 31,80 mm
1 1/2 – 38,10 mm
1 3/4 – 44,40 mm
2 – 50,80 mm
2 1/2 – 63,50 mm
3 – 76,20 mm
3 1/2 – 88,90 mm
4 – 101,60mm
4 1/2 – 114,30mm
5 – 127,00 mm
6 – 152,40 mm

Kilka wymiarów już zidentyfikowałem 🙂 3 calowe klucze nasadowe do kosiarki, 3/8, 1/4 i 5/16. Wszystkie najlepiej długie, bo krótkie nie wchodzą albo szpilka się nie mieści.

Inna kwestia to wymiary zewnętrzne gwintów calowych.

Idealnie oprócz tabeli mieć sprawdzian do gwintów .

Najbardziej znany, stosowany min. w systemach pneumatycznych, sprężarkach powietrza czy narzedziach pneumatycznych to gwint calowy rurowy typ G. Na gwintowniku maszynowym jest wtedy oznaczenie DIN 5157-D. U dołu przeliczniki, należy pamiętać o tolerancji gwintów, dlatego niektóre wymiary mogą się różnić, podane przeliczniki są orientacyjne. Chodzi o to że stary gwint może być zużyty.
1/16″ – 7,72mm
1/8″ – 9,72mm
1/4 ” – 12,9mm
3/8 ” – 15,5mm
1/2 ” – 20,6mm
3/4 ” – 26,4mm

Inne dziwne gwinty to np. UNC czy UNF
1/4-20 UNC – 6,35mm
3/8-16 UNC – 9,52 mm
1/2-13 UNC – 12,7 mm
3/4-10 UNC – 19,05mm
1/4-28 UNF – 6,35mm czyli tyle samo co UNC UN BSW tylko inny skok gwintu.