Dzień dobry dzisiaj temat z korzeniami w okresie realnego socjalizmu. Nie wszyscy będą pamiętać, co to.
Udało mi się w końcu pociąć stary, skorodowany nasz komin. Rodzice wiele lat temu zbudowali cieplarnię, taki za komuny był przykaz: na terenie rolniczym nie można było postawić samego domu z trawniczkiem i kwiatami. Trzeba było wybudować jeszcze jakiś obiekt gospodarczy związany z rolnictwem czy ogrodnictwem. Miał to być ewidentnie budynek nie folia na pomidory. I tak zaczęła się przygoda moich rodziców z ogrodnictwem. Wybudowali szklarnię, kotłownię i wiadomo jak kotłownia to komin. Dzisiaj to jak coś wznosimy to najpierw jest projekt, pozwolenie i tak dalej a później kasa i materiały. Za komuny i tu trochę historii droga młodzieży nie było takiego schematu. Komin w planach miał być murowany, ale tata nie dostał przydziału cegły, ta co była starczyła ledwie na dom. Ale kombinowanie to podstawa, więc jak zaczęli budować ciepłociąg w naszej okolicy to skombinowało się trochę rur średnicy 400 mm. Stalowych oczywiście, po dospawaniu kołnierzy można było ustawić komin. Odcinki przykręcone zostały śrubami. I tak komin stał sobie i korodował przez wiele lat. Ale wszystko się kiedyś kończy.
Korozja zżarła spód tak, że nie było już w paru miejscach w ogóle podstawy. Trzeba było, więc komin rozebrać, bo bałem się że jak mocniej zawieje to runie. Rozebrać chciałem co najmniej do połowy, bo mam dołączone moje palenisko do niego. Podjechał dźwig, przecięliśmy szlifierką kątową śruby i komin poległ na ziemi.
Dwa odcinki po 2,5 metra, grubość rozmaite, od około 15 milimetrów do 10 mm. Chociaż w poniektórych miejscach było 10 mm stali i z 10 -15 mm rdzy. To dawało razem ponad 20mm. Przecinarka plazmowa Telwin ma rożne bajery i podaną maksymalną grubość cięcia 20 mm. I jest to parametr jak najbardziej prawidłowy, można nią ciąć takie grubości. Zastosowana Dysza do plazmy A-81 1 milimetr.
Ale jak się przekonałem przy maksymalnym amperażu potrafi się nagrzać i wyłączyć. Z tego powodu powinno się ją położyć nie na słońcu tylko nieco w cieniu i zagwarantować dobre chłodzenie. Po co ma słoneczko dodatkowo podgrzewać, przecinarka plazmowa nie plażowicz na plaży.
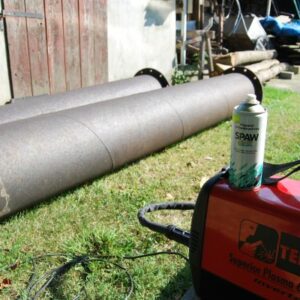
Część z komina postanowiłem wykorzystać pod kowadło i młot resorowy. Ale trzeba to wszystko pociąć, więc zebrałem się pewnego uroczego dnia, a słonko wtedy jeszcze tak bajecznie świeciło. Ubrałem ciuchy robocze, maska przeciw pyłowa na twarz ( bo mam alergię) i do roboty. Na początku chciałem ciąć szlifierką kątową, ale taka ciężka rura leżąca na ziemi sprawiłaby mi kłopot. Na pewno prędzej czy później tarcza do cięcia by się zakleszczyła. Rura waży masę i to był kłopot. Więc pozostała mi przecinarka plazmowa. Moją plazmówkę mam od 2 lat i choć sporo mnie kosztowała to nie używałem jej za często. Raz wyciąłem z blachy nierdzewnej krążki do grilla innym razem podcinałem regały. Aby przecinarka plazmowa poprawnie działała trzeba dostarczyć jej sprężone powietrze i to dużo powietrza, bo jak będzie za mało lub nie będzie odpowiedniego ciśnienia to zaraz dysza się przepali i nie pomoże preparat antyodpryskowy ani nic innego. Ja podaję powietrze wężem 12 mm, nie dławi on tak jak na przykład spiralne. Całość przed cięciem wyglądała tak:
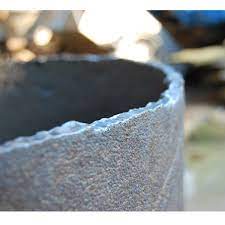
Kredą naznaczyłem miejsce cięcia, miejsce styku masy musiałem dokładnie przeszlifować tarczą listkową, bo było masę rdzy. Trochę się obawiałem czy plazma nie będzie szwankować z powodu rdzy, w poniektórych miejscach były nawet skorupy do 10 mm!! Ale Telwin Plasma 60HF dał sobie radę w niecałe 25 minut pociąłem wszystko. Cięcia nie były za równe, jeżeli się tnie z ręki na powierzchni takiej jak rura a do tego grubości są różne to nie ma się czego spodziewać. Wyszło jak wyszło jestem zadowolony. Dysze do plazmy się nie zabrudziły, bo co jakiś czas psikałem sprayem przeciw odpryskom Spawmix – więcej na stronie https://poziomicaspawarka.pl/. jak to cudo działa.
I nawet jak się coś przykleiło do dyszy to szczotką mosiężną całość wytarłem do czysta. Pocięte elementy leżą sobie i czekają na wykorzystanie:
Część przyspawam do dawnego komina, z 2 odcinków zrobię postumenty wypełnione betonem pod kowadło i młot resorowy. Na złom nie wywiozę trochę szkoda mi a może się na coś przyda.