Praktyczny przewodnik montażu kół i kółek

Witam

W wcześniejszych artykułach dowiedziałeś się jakie mamy koła i rolki przemysłowe,

oraz jakie istnieją kombinacje materiałów z których są produkowane koła.

Teraz przejdziemy do następnego zagadnienia jakim jest,:
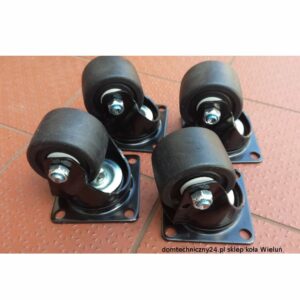
niskie koła do dużych obciążeń

Prawidłowy montaż jest równie ważny jak dobór odpowiedniego koła. Błędy na tym etapie mogą prowadzić do szybkiego zużycia, hałasu, a nawet niebezpiecznych awarii. Poniżej znajdziesz uniwersalne zasady, które dotyczą większości typowych kółek (np. meblowych, do wózków).

Zanim zaczniesz, przygotuj narzędzia:

  • Wiertarka/wkrętarka (z udarem do twardych podłoży, jak beton).

  • Odpowiednie wiertła (do drewna, metalu lub betonu).

  • Miarka, ołówek, poziomica.

  • Klucze (płaskie, imbusowe) odpowiednie do śrub mocujących.

  • Młotek.

Krok 1: Wybór miejsca montażu i oznaczenie

  • Równomierne obciążenie: Upewnij się, że wszystkie koła będą równomiernie obciążone. Przy konstrukcjach prostokątnych koła montuje się symetrycznie w każdym rogu.

  • Wysokość całkowita: Sprawdź, czy wszystkie koła mają tę samą wysokość całkowitą, aby urządzenie stało prosto i stabilnie.

  • Zaznacz punkty: Precyzyjnie odmierz i zaznacz ołówkiem miejsca na otwory montażowe. Użyj poziomicy, aby punkty były w jednej linii.

Krok 2: Wiercenie otworów

  • Dobór wiertła: Średnica wiertła powinna być kilka milimetrów mniejsza od średnicy kołka rozporowego (jeśli montujesz do ściany/betonu) lub równa średnicy wkrętu (przy montażu w drewnie) .

  • Głębokość otworu: Otwór powinien być głębszy o około 5-10 mm niż długość kołka, aby pomieścić pył i umożliwić swobodne osadzenie łącznika .

  • Wiercenie: Wiertarkę trzymaj prostopadle do powierzchni. W przypadku powierzchni twardych (beton, cegła) użyj wiertarki z udarem. Po wywierceniu dokładnie oczyść otwór z pyłu – najlepiej za pomocą odkurzacza. To kluczowe dla stabilności mocowania .

Krok 3: Montaż kołka (jeśli wymagany, np. w betonie)

  • Wybierz odpowiedni kołek rozporowy do podłoża (np. nylonowy do betonu, motylkowy do płyt kartonowo-gipsowych) .

  • Włóż kołek w wyczyszczony otwór.

  • Delikatnie wbij go młotkiem, aż do momentu, gdy zrówna się z powierzchnią .

Krok 4: Mocowanie koła

  • Koła z płytką montażową (najczęstsze w meblach i wózkach): Przyłóż kółko tak, by otwory w płytce pokrywały się z otworami w podłożu (lub kołkami). Wkręć śruby/wkręty, dokręcając je na krzyż, aby uniknąć przekoszenia.

  • Koła z trzpieniem: W przypadku kołek z trzpieniem (do mebli) otwór należy wywiercić bezpośrednio w materiale. Średnica otworu powinna być minimalnie mniejsza od średnicy trzpienia, aby zapewnić mocne osadzenie. Trzpień wbija się młotkiem lub dociska (w zależności od konstrukcji). Jeśli trzpień jest gwintowany, po prostu wkręca się go w przygotowany otwór.

  • Koła na otwór (do osadzenia na osi): Służą do konstrukcji, gdzie koło jest umieszczone między dwoma elementami ramy. Należy je nasunąć na oś (śrubę, sworzeń) i zablokować np. zawleczką lub nakrętką.

Krok 5: Sprawdzenie i regulacja

Po zamontowaniu wszystkich kół postaw urządzenie na podłodze i sprawdź, czy wszystkie koła stykają się z podłożem, a konstrukcja jest stabilna. Przetocz je, aby upewnić się, że kółka skrętne działają prawidłowo, a hamulce (jeśli są) skutecznie blokują ruch.

5. Podsumowanie: Jak wybrać idealne koło dla siebie?

Decyzja o wyborze koła powinna być podyktowana przede wszystkim warunkami, w jakich będzie ono eksploatowane. Nie ma jednego, uniwersalnie najlepszego rozwiązania. Poniższe wskazówki pomogą Ci podjąć ostateczną decyzję:

  • Wybierz koła poliamidowe, gdy: priorytetem jest maksymalna nośność, niskie opory toczenia (łatwość pchania) i praca na twardych, równych powierzchniach, a hałas nie jest kluczowym problemem .

  • Wybierz koła poliuretanowe (PU), gdy: potrzebujesz wszechstronnego koła łączącego wysoką nośność z cichą, płynną pracą, ochroną podłogi i długą żywotnością. To najlepszy wybór do większości zastosowań przemysłowych i wewnętrznych .

    • Wersja PU na rdzeniu aluminiowym sprawdzi się przy standardowych i średnich obciążeniach.

    • Wersja PU na rdzeniu żeliwnym jest niezbędna w przemyśle ciężkim i przy ekstremalnych udźwigach .

  • Wybierz koła gumowe, gdy: kluczowa jest maksymalna amortyzacja wstrząsów, a aplikacja nie wymaga przenoszenia bardzo dużych ciężarów, szczególnie na nierównych nawierzchniach zewnętrznych .

  • Wybierz koła żeliwne/stalowe, gdy: masz do czynienia z ekstremalnymi obciążeniami, bardzo wysokimi temperaturami lub środowiskiem, w którym inne materiały uległyby zniszczeniu .

Mamy nadzieję, że to kompendium rozjaśniło temat i ułatwi Ci podjęcie właściwej decyzji. Pamiętaj, że w razie wątpliwości zawsze warto skonsultować się z doradcą technicznym, który pomoże dobrać produkt idealnie dopasowany do Twoich potrzeb.
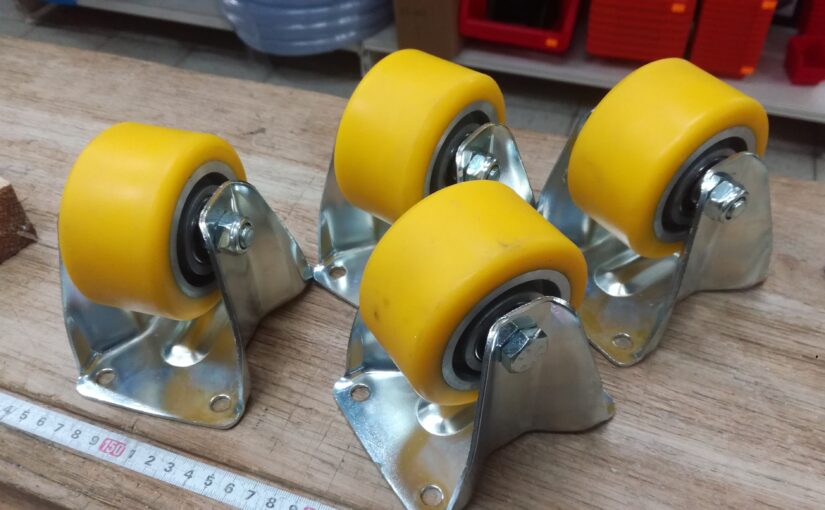
Kombinacje materiałów w kołach przemysłowych i rolkach

3. Głębsze spojrzenie: kombinacje materiałów w kołach

W wcześniejszym artykule opisałem koła i rolki stosowane w przemyśle.

W praktyce rzadko spotyka się koła wykonane w 100% z jednego materiału. Najczęściej mamy do czynienia z rdzeniem (obręczą) wykonanym z jednego materiału i bieżnikiem z drugiego. Taka konstrukcja łączy zalety obu tworzyw.

Tabela porównawcza popularnych kombinacji materiałów w kołach:

Typ koła (Rdzeń + Bieżnik) Kluczowe właściwości Zastosowanie
Poliamidowe (jednoczęściowe) Bardzo twarde, ciche, odporne na ścieranie, delikatne dla podłóg, niebrudzące. Lżejsze i tańsze od wersji z metalowym rdzeniem . Lekkie i średnie zastosowania przemysłowe, wózki magazynowe, stoły warsztatowe .
Aluminiowe + Poliuretan Połączenie lekkości aluminium z elastycznością i trwałością PU. Średnia i wysoka nośność (nawet do 1550 kg). Długa żywotność, niskie opory toczenia . Intralogistyka, przemysł motoryzacyjny, wózki widłowe, systemy przenośników .
Żeliwne + Poliuretan Maksymalna nośność (do kilku ton), odporność na uderzenia i przeciążenia punktowe. Żeliwny rdzeń jest cięższy i sztywniejszy od aluminiowego . Przemysł ciężki, hale produkcyjne z bardzo dużymi obciążeniami, transport elementów stalowych .
Aluminiowe + Guma Dobra amortyzacja i cicha praca (dzięki gumie) przy niższej wadze niż koła z pełną gumą. Mniejsza odporność na ścieranie niż PU . Wózki ręczne, urządzenia w halach, gdzie wymagana jest ochrona podłóg i cisza, ale bez ekstremalnych obciążeń.
Żeliwne/Stalowe (jednoczęściowe) Ekstremalna wytrzymałość, odporność na wysokie temperatury, brak amortyzacji. Huty, piece, transport ciężkich ładunków w trudnych warunkach .


Kompendium wiedzy o kołach i kółkach przemysłowych: rodzaje, zastosowanie i montaż

Witam

Wybór odpowiednich kół do wózków transportowych, maszyn przemysłowych, mebli czy urządzeń magazynowych to decyzja, która ma ogromny wpływ na funkcjonalność, bezpieczeństwo i ekonomię pracy. Niewłaściwie dobrane koło może prowadzić do szybkiego zużycia sprzętu, uszkodzenia podłóg, nadmiernego hałasu, a nawet awarii. W tym kompendium zebraliśmy najważniejsze informacje o różnych typach kół – od stalowych, przez poliuretanowe i poliamidowe, aż po żeliwne i gumowe – aby ułatwić Ci podjęcie świadomej decyzji. Wyjaśnimy ich właściwości, zastosowania oraz kluczowe aspekty montażu.


1. Wprowadzenie do świata kół przemysłowych

Koła przemysłowe to specjalistyczne elementy zaprojektowane do transportu ciężkich ładunków w różnorodnych warunkach . Są one kluczowym komponentem wózków widłowych, paletowych, regałów jezdnych, maszyn produkcyjnych, a także lżejszego sprzętu, jak wózki serwisowe czy meble. Aby koło służyło przez lata, musi być dobrane z uwzględnieniem kilku kluczowych parametrów:

  • Rodzaj podłoża: Czy koło będzie poruszać się po gładkiej posadzce betonowej, nierównym bruku, delikatnym parkiecie, czy może po powierzchni narażonej na działanie chemikaliów?

  • Obciążenie: Całkowity ciężar, jaki musi udźwignąć urządzenie, rozłożony na liczbę kół. Zawsze należy uwzględniać współczynnik bezpieczeństwa.

  • Środowisko pracy: Czy występują ekstremalne temperatury (mroźnie, piece), wilgoć, kontakt z olejami, kwasami, czy wymagana jest praca w sterylnych warunkach (np. przemysł spożywczy)?

  • Intensywność użytkowania: Czy koło będzie pracować non-stop (ciągły transport), czy tylko okazjonalnie?

  • Wymagania dotyczące komfortu: Czy priorytetem jest cicha i płynna jazda, ochrona podłogi, a może minimalny wysiłek przy pchaniu?

Zrozumienie tych podstaw to pierwszy krok do znalezienia idealnego rozwiązania.

2. Przegląd materiałów: z czego wykonuje się koła?

Materiał, z którego wykonany jest bieżnik koła (oraz często jego rdzeń), determinuje większość jego właściwości użytkowych. Poniżej przedstawiamy najpopularniejsze typy , a w następnym artykule opiszemy kombinacje stosowanych materiałów na koła i rolki przemysłowe.

2.1. Koła poliamidowe (nylonowe)

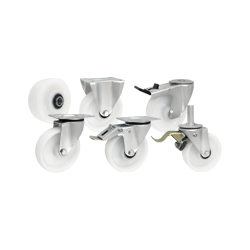
koła poliamidowe

Poliamid, znany również jako nylon (np. PA6, PA6G), to materiał bardzo sztywny i odporny na ścieranie . Charakteryzuje się wysoką wytrzymałością na rozciąganie i ściskanie, dzięki czemu świetnie sprawdza się pod dużymi obciążeniami, pod warunkiem że podłoże jest równe i twarde .

Główne cechy kół poliamidowych:

  • Wysoka nośność: Doskonale radzą sobie z ciężkimi ładunkami.

  • Niskie opory toczenia: Dzięki twardości materiału, koła te toczą się bardzo lekko, co zmniejsza wysiłek potrzebny do przemieszczenia ładunku .

  • Odporność chemiczna: Są odporne na działanie olejów, smarów i wielu rozpuszczalników .

  • Niska absorpcja drgań: Przez swoją twardość nie tłumią wstrząsów, co może generować hałas i wibracje, szczególnie na nierównych powierzchniach . Nie są polecane na delikatne podłogi.

  • Warianty:

    • PA6: Standardowy poliamid do lekkich i średnich zastosowań, np. w wózkach transportowych i narzędziowych .

    • PA6G: Odlewany poliamid o jeszcze większej wytrzymałości, stosowany w aplikacjach z ekstremalnymi obciążeniami, np. do transportu domków letniskowych czy jako koła napędowe .

Zastosowanie: Przemysł ciężki, logistyka, regały mobilne, maszyny pakujące, wszędzie tam, gdzie podłoga jest gładka (beton, posadzki epoksydowe) a priorytetem jest trwałość i nośność .

2.2. Koła poliuretanowe (PU)

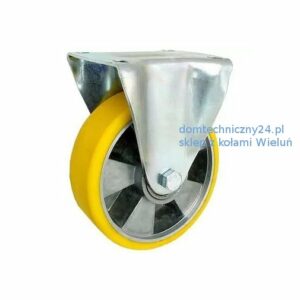
koła poliuretanowe

Poliuretan to tworzywo, które łączy w sobie elastyczność gumy z wytrzymałością poliamidu . Jest to materiał niezwykle wszechstronny, a jego właściwości mogą być precyzyjnie kształtowane na etapie produkcji, od miękkich elastomerów po bardzo twarde struktury .

Główne cechy kół poliuretanowych:

  • Wysoka nośność i trwałość: Poliuretan jest bardzo odporny na ścieranie, przecięcia i rozrywanie, co przekłada się na długą żywotność, nawet 2-krotnie dłuższą niż w przypadku gumy .

  • Niskie opory toczenia: Zapewniają łatwość manewrowania, nawet przy ciężkich ładunkach .

  • Cicha i płynna praca: Elastyczność poliuretanu doskonale tłumi drgania i hałas, co znacząco podnosi komfort pracy .

  • Ochrona podłoża: Są delikatne dla posadzek, nie rysują ich i nie brudzą (nie pozostawiają śladów), w przeciwieństwie do niektórych kół gumowych .

  • Odporność chemiczna: Odporne na oleje, smary i wiele substancji chemicznych .

  • Szeroki zakres temperatur: Zwykle pracują w zakresie od -30°C do +80°C .

Zastosowanie: Są to koła uniwersalne. Sprawdzają się w halach magazynowych, zakładach produkcyjnych, szpitalach (cisza), obiektach handlowych (ochrona podłóg), przemyśle spożywczym oraz w zaawansowanych systemach transportowych jak AGV .

2.3. Koła gumowe

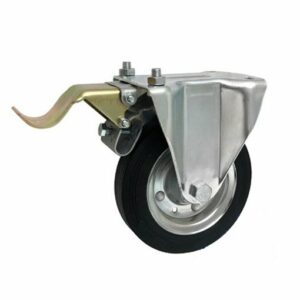
koła metalowo gumowe

Koła gumowe to tradycyjny wybór, ceniony przede wszystkim za doskonałą sprężystość i zdolność do absorpcji wstrząsów . Są one niezastąpione na nierównych nawierzchniach.

Główne cechy kół gumowych:

  • Wysoka elastyczność: Doskonale amortyzują nierówności, chroniąc transportowany towar i urządzenie.

  • Cicha praca: Podobnie jak poliuretan, guma tłumi hałas.

  • Większe opory toczenia: Są trudniejsze w pchaniu niż koła poliuretanowe czy poliamidowe .

  • Ryzyko brudzenia: Standardowe czarne koła gumowe mogą pozostawiać ślady na podłogach. Dostępne są jednak wersje niebrudzące (np. z krzemionką) .

  • Mniejsza odporność mechaniczna: Są mniej odporne na intensywne ścieranie i przeciążenia niż poliuretan .

  • Ograniczona odporność chemiczna: Mogą ulegać degradacji pod wpływem olejów i rozpuszczalników.

Zastosowanie: Idealne do wózków ogrodowych, rusztowań, transportu zewnętrznego, wszędzie tam, gdzie nawierzchnia jest nierówna (kostka brukowa, asfalt) i priorytetem jest łagodzenie wstrząsów .

2.4. Koła żeliwne i stalowe

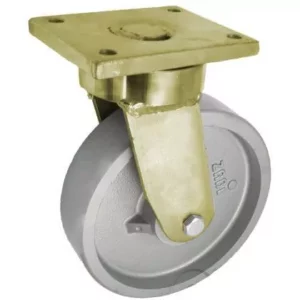
Koła z żeliwa lub stali to najcięższy i najbardziej wytrzymały segment kół przemysłowych. Przeznaczone są do ekstremalnych obciążeń i najtrudniejszych warunków .

Główne cechy kół żeliwnych/stalowych:

  • Maksymalna nośność: Przeznaczone do udźwigów sięgających nawet kilku ton .

  • Odporność na uszkodzenia mechaniczne: Są niezniszczalne w kontakcie z ostrymi krawędziami, gruzem czy w przypadku kolizji.

  • Brak amortyzacji: Są całkowicie twarde, więc nie tłumią drgań i generują hałas.

  • Mogą uszkadzać podłoże: Przy nieostrożnym użytkowaniu mogą rysować lub kruszyć posadzki.

  • Wysoka odporność termiczna: Żeliwo wytrzymuje temperatury do 500°C, co znajduje zastosowanie w piecach przemysłowych .

Zastosowanie: Huty, odlewnie, piece przemysłowe, transport bardzo ciężkich elementów maszyn, suwnice, wózki do przemieszczania kontenerów

Pneumatyka Wieluń – instalacje sprężonego powietrza i pneumatyka przemysłowa

Pneumatyka Wieluń – instalacje sprężonego powietrza i pneumatyka przemysłowa | DomTechniczny24.pl

Profesjonalna pneumatyka w Wieluniu i sprzedaż na terenie całej Polski

Jeśli szukasz sprawdzonego dostawcy pneumatyki w Wieluniu, który obsługuje zarówno lokalne firmy, jak i klientów z całej Polski – DomTechniczny24.pl to miejsce, w którym znajdziesz kompleksowe rozwiązania z zakresu instalacji sprężonego powietrza, pneumatyki warsztatowej oraz pneumatyki przemysłowej.

Obsługujemy:

  • warsztaty samochodowe i wulkanizacyjne,

  • zakłady produkcyjne i firmy przemysłowe,

  • firmy montażowe i serwisowe,

  • klientów indywidualnych budujących instalacje sprężonego powietrza.

Dostarczamy komponenty, które realnie wpływają na wydajność pracy i ograniczenie strat energii w systemach pneumatycznych.


Instalacje sprężonego powietrza – projektowanie i modernizacja

Sprężone powietrze to jedno z najdroższych mediów energetycznych w firmie. Dlatego kluczowe znaczenie ma właściwy dobór:

  • sprężarki o odpowiedniej wydajności,

  • zbiornika buforowego,

  • systemu przygotowania powietrza (filtry, reduktory, smarownice – FRL),

  • szybkozłączy o dużym przepływie,

  • przewodów pneumatycznych o odpowiedniej średnicy wewnętrznej,

  • zaworów odcinających i elementów bezpieczeństwa.

W praktyce problemy takie jak spadek mocy klucza udarowego, niestabilna praca montażownicy czy woda w instalacji wynikają najczęściej nie z braku mocy sprężarki, lecz z błędów w dystrybucji powietrza i zbyt dużych strat ciśnienia.

W DomTechniczny24.pl pomagamy dobrać komponenty pod realne zapotrzebowanie przepływu, a nie wyłącznie pod średnicę gwintu.


Pneumatyka przemysłowa – komponenty dla firm z Wielunia i całej Polski

Nasza oferta obejmuje szeroki zakres elementów pneumatyki przemysłowej:

🔹 Przygotowanie powietrza (FRL)

  • filtry i separatory kondensatu,

  • reduktory ciśnienia,

  • smarownice liniowe,

  • manometry i zawory spustowe.

🔹 Dystrybucja sprężonego powietrza

  • rury i przewody pneumatyczne (PU, PA, guma),

  • szybkozłącza przemysłowe o zwiększonym przelocie,

  • złączki wtykowe i gwintowane,

  • trójniki, redukcje, nyple, uszczelnienia.

🔹 Automatyka i napęd pneumatyczny

  • siłowniki pneumatyczne,

  • zawory rozdzielające 3/2, 5/2, 5/3,

  • dławiki i regulatory przepływu,

  • zawory zwrotne i bezpieczeństwa.

To rozwiązania stosowane zarówno w warsztatach, jak i w przemyśle produkcyjnym, liniach technologicznych czy stanowiskach montażowych.


Pneumatyka do warsztatu i wulkanizacji – Wieluń

Warsztaty samochodowe i wulkanizacyjne w Wieluniu oraz okolicach korzystają z naszych komponentów do budowy i modernizacji instalacji pneumatycznych.

W systemach zasilających:

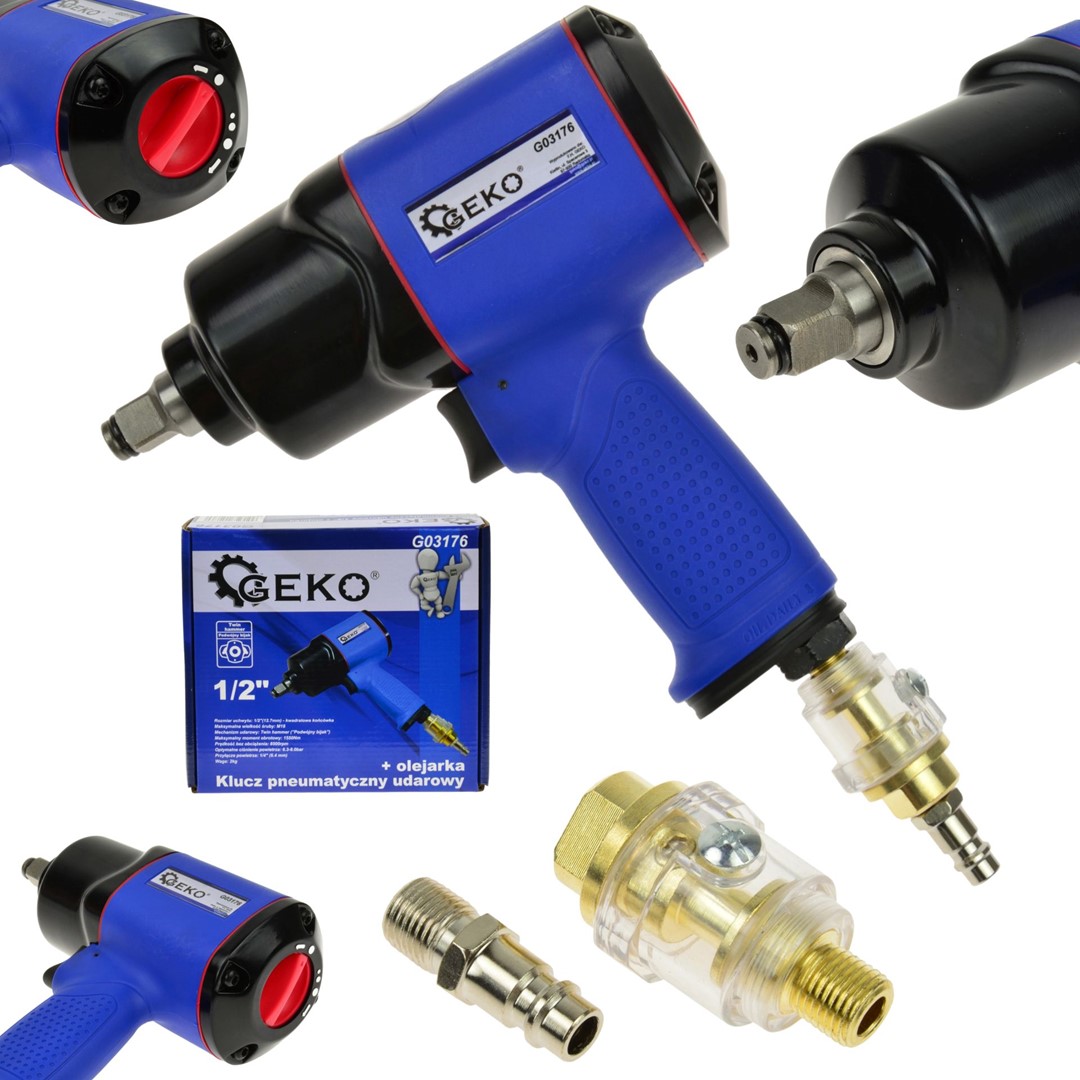
  • klucze udarowe pneumatyczne,

  • montażownice do opon,

  • bead seatery,

  • podnośniki pneumatyczne,

  • prasy i dociski warsztatowe,

najważniejsze są: odpowiedni przepływ, stabilne ciśnienie oraz skuteczna filtracja.

Zbyt mały przelot szybkozłącza lub przewodu potrafi obniżyć moment obrotowy narzędzia nawet o kilkadziesiąt procent. Dlatego w naszej ofercie znajdują się komponenty o wysokiej wydajności przepływowej, przeznaczone do pracy pod obciążeniem.


Dlaczego warto wybrać DomTechniczny24.pl?

✔ Lokalny dostawca pneumatyki – Wieluń
✔ Sprzedaż wysyłkowa na terenie całej Polski
✔ Szeroki asortyment pneumatyki przemysłowej i warsztatowej
✔ Komponenty do modernizacji i budowy instalacji sprężonego powietrza
✔ Rozwiązania zwiększające efektywność i ograniczające straty energii

Stawiamy na praktyczne podejście – dobór pod przepływ, minimalizację spadków ciśnienia i trwałość elementów pracujących w trudnych warunkach przemysłowych.


Pneumatyka Wieluń – zamówienia lokalne i ogólnopolskie

Jeżeli prowadzisz firmę w Wieluniu lub realizujesz inwestycję w dowolnym miejscu w Polsce i potrzebujesz sprawdzonych elementów pneumatyki – zapraszamy do współpracy.

DomTechniczny24.pl to miejsce, w którym znajdziesz zarówno pojedyncze komponenty, jak i kompletne wyposażenie do instalacji sprężonego powietrza.

Jak użyłem moją przecinarkę plazmową

Dzień dobry dzisiaj temat z korzeniami w okresie realnego socjalizmu. Nie wszyscy będą pamiętać, co to.
Udało mi się w końcu pociąć stary, skorodowany nasz komin. Rodzice wiele lat temu zbudowali cieplarnię, taki za komuny był przykaz: na terenie rolniczym nie można było postawić samego domu z trawniczkiem i kwiatami. Trzeba było wybudować jeszcze jakiś obiekt gospodarczy związany z rolnictwem czy ogrodnictwem. Miał to być ewidentnie budynek nie folia na pomidory. I tak zaczęła się przygoda moich rodziców z ogrodnictwem. Wybudowali szklarnię, kotłownię i wiadomo jak kotłownia to komin. Dzisiaj to jak coś wznosimy to najpierw jest projekt, pozwolenie i tak dalej a później kasa i materiały. Za komuny i tu trochę historii droga młodzieży nie było takiego schematu. Komin w planach miał być murowany, ale tata nie dostał przydziału cegły, ta co była starczyła ledwie na dom. Ale kombinowanie to podstawa, więc jak zaczęli budować ciepłociąg w naszej okolicy to skombinowało się trochę rur średnicy 400 mm. Stalowych oczywiście, po dospawaniu kołnierzy można było ustawić komin. Odcinki przykręcone zostały śrubami. I tak komin stał sobie i korodował przez wiele lat. Ale wszystko się kiedyś kończy.


Korozja zżarła spód tak, że nie było już w paru miejscach w ogóle podstawy. Trzeba było, więc komin rozebrać, bo bałem się że jak mocniej zawieje to runie. Rozebrać chciałem co najmniej do połowy, bo mam dołączone moje palenisko do niego. Podjechał dźwig, przecięliśmy szlifierką kątową śruby i komin poległ na ziemi.

Dwa odcinki po 2,5 metra, grubość rozmaite, od około 15 milimetrów do 10 mm. Chociaż w poniektórych miejscach było 10 mm stali i z 10 -15 mm rdzy. To dawało razem ponad 20mm. Przecinarka plazmowa Telwin ma rożne bajery i podaną maksymalną grubość cięcia 20 mm. I jest to parametr jak najbardziej prawidłowy, można nią ciąć takie grubości. Zastosowana Dysza do plazmy A-81 1 milimetr.

Ale jak się przekonałem przy maksymalnym amperażu potrafi się nagrzać i wyłączyć. Z tego powodu powinno się ją położyć nie na słońcu tylko nieco w cieniu i zagwarantować dobre chłodzenie. Po co ma słoneczko dodatkowo podgrzewać, przecinarka plazmowa nie plażowicz na plaży.
Część z komina postanowiłem wykorzystać pod kowadło i młot resorowy. Ale trzeba to wszystko pociąć, więc zebrałem się pewnego uroczego dnia, a słonko wtedy jeszcze tak bajecznie świeciło. Ubrałem ciuchy robocze, maska przeciw pyłowa na twarz ( bo mam alergię) i do roboty. Na początku chciałem ciąć szlifierką kątową, ale taka ciężka rura leżąca na ziemi sprawiłaby mi kłopot. Na pewno prędzej czy później tarcza do cięcia by się zakleszczyła. Rura waży masę i to był kłopot. Więc pozostała mi przecinarka plazmowa. Moją plazmówkę mam od 2 lat i choć sporo mnie kosztowała to nie używałem jej za często. Raz wyciąłem z blachy nierdzewnej krążki do grilla innym razem podcinałem regały. Aby przecinarka plazmowa poprawnie działała trzeba dostarczyć jej sprężone powietrze i to dużo powietrza, bo jak będzie za mało lub nie będzie odpowiedniego ciśnienia to zaraz dysza się przepali i nie pomoże preparat antyodpryskowy ani nic innego. Ja podaję powietrze wężem 12 mm, nie dławi on tak jak na przykład spiralne. Całość przed cięciem wyglądała tak:

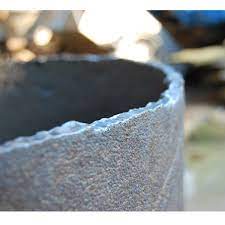
Kredą naznaczyłem miejsce cięcia, miejsce styku masy musiałem dokładnie przeszlifować tarczą listkową, bo było masę rdzy. Trochę się obawiałem czy plazma nie będzie szwankować z powodu rdzy, w poniektórych miejscach były nawet skorupy do 10 mm!! Ale Telwin Plasma 60HF dał sobie radę w niecałe 25 minut pociąłem wszystko. Cięcia nie były za równe, jeżeli się tnie z ręki na powierzchni takiej jak rura a do tego grubości są różne to nie ma się czego spodziewać. Wyszło jak wyszło jestem zadowolony. Dysze do plazmy się nie zabrudziły, bo co jakiś czas psikałem sprayem przeciw odpryskom Spawmix – więcej na stronie https://poziomicaspawarka.pl/. jak to cudo działa.

I nawet jak się coś przykleiło do dyszy to szczotką mosiężną całość wytarłem do czysta. Pocięte elementy leżą sobie i czekają na wykorzystanie:

Część przyspawam do dawnego komina, z 2 odcinków zrobię postumenty wypełnione betonem pod kowadło i młot resorowy. Na złom nie wywiozę trochę szkoda mi a może się na coś przyda.

Opis stali nierdzewnych

Cześ i czołem moi czytelnicy 🙂

Popularność stali nierdzewnych


Ciężko nie uznać, że stale nierdzewne mają już od jakiegoś czasu przeważającą pozycję, jako tworzywo do wytwarzania urządzeń w przemyśle spożywczym, i dekoracyjnym. Surowiec ten, choć kosztowny w porównaniu z stalą konstrukcyjną, panuje a to dzięki odporności na korozję.

Stale te cały czas zachowują satynową lub wypolerowaną powierzchnię bez względu od warunków atmosferycznych, kontaktu z wysoce korozyjnymi artykułami spożywczymi, detergentami. Wygląd nie jest w rzeczy samej wyłączną zaletą, najistotniejsza to brak zanieczyszczeń, jakie mogłyby się przedostać do przetwarzanego pożywienia, skazić go lub odmienić jego właściwości, smak, kolor.

Producenci wina wiedzą, że moszcz nie powinien stykać się z stalą, bo żelazo przejdzie do soku i w późniejszym czasie może przyczynić się do jego zepsucia. Analogicznie dzieje się z innymi produktami spożywczymi, kapusta kiszona, soki, piwa, mięsa, pulpy warzywne i przetwory mleczne.

Cechy przeciwrdzewne są w tych stalach stałe biorąc pod uwagę obróbkę termiczną, czyli gotowanie, smażenie lub zamrażanie. W związku z tym nie potrzebują dodatkowych powłok ochronnych. I są na dłuższą metę tańsze w eksploatacji.
Dzieje się tak, albowiem chrom zawarty w stali tworzy ochronną warstwę tlenku na powierzchni. Tlenki tworzą się, jeżeli tylko jest dostęp tlenu. Najciekawsze jest to, że jeżeli usuniemy warstwę tlenku na przykład podczas mycia lub szorowania to taka warstwa mając kontakt z wszechobecnym tlenem zaraz się odbuduje. Innymi słowy możemy powiedzieć, że sama się regeneruje.

Gorzej jest w trakcie obróbki ściernej lub cięcia. Istnieje wówczas niebezpieczeństwo przedostania się np. siarki z materiałów ściernych na powierzchnię stali i to może spowodować korozję. Ważne jest, więc używanie tylko narzędzi ściernych lub spawalniczych przystosowanych do odróbki stali INOX.
Stale nierdzewne są trochę trudniejsze w obróbce niż stale konstrukcyjne. Na ogół wiercenie, cięcie i obróbka powierzchni przysparza więcej problemów, ale o tym napiszę następnym razem.

Nitonakrętki do czego służą?

Cześć, ale zimno na zewnątrz, ale coś trzeba robić.

Dzisiaj fajny temat o nitonakrętkach, są to uniwersalne elementy złączne stosowane wszędzie tam, gdzie wykonanie gwintowania nie jest możliwe ze względu na nieopłacalność, trudną dostępność albo występowanie zbyt cienkich komponentów.


Najczęściej to ostatnie.
Jakość połączenia uzyskanego dzięki nim jest niezwykle wysoka i charakteryzuje się odpornością na uszkodzenia mechaniczne oraz na działanie niesprzyjających warunków pogodowych i rozmaitych substancji.

Czym jest nitonakrętka?

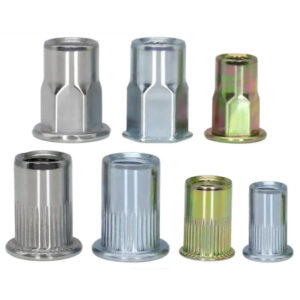
Tak jak widać to tulejka posiadająca wewnątrz gwintowaną część.
Ponadto składa się ona z części niegwintowanej oraz kołnierza. Właśnie dlatego jest w stanie połączyć ze sobą elementy, które same w sobie nie mają gwintu i nie da się go w żaden sposób wykonać. Nitonakrętki doskonale sprawdzają się w profilach zamkniętych.

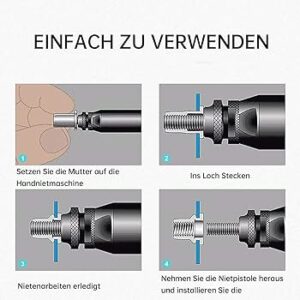
Jedną z największych zalet nitonakrętek jest możliwość wykonania dzięki nim błyskawicznego montażu. Dodatkowo większość tej pracy da się zautomatyzować przy pomocy specjalnych urządzeń do nitowania.


Te urządzenia 🙂 to oczywiście ręczne nitownice do nitonakrętek, nitownice na wkrętarkę lub pneumatyczne nitownice do nitonakrętek.
Z nitonakrętek korzysta się praktycznie w każdej branży i gałęzi przemysłu: budownictwie, przemyśle maszynowym, zbrojeniowym, w branży samochodowej, elektronicznej i wielu innych.

Jak dobrać odpowiednie nitonakrętki?

Najpopularniejszym podziałem nitonakrętek jest ten uwzględniający materiał, z którego są zrobione.
Czyli nitonakrętki ze stali ocynkowanej

Nitonakrętki ze stali nierdzewnej.

Nitonakrętki występują w wielu rozmiarach,do śrub M4, M5 M6, M8, M10 i M12 ( czasami M3)

Jeżeli chodzi o kształt kołnierza to mamy: uniwersalne – kołnierzowe i stożkowe.
Nitonakrętki przelotowe sześciokątne tworzone są w taki sposób, że do minimum zredukowane jest ryzyko ich obrócenia się w materiale. Ale trzeba mieć specjalną prasę do formowania sześciokątnych otworów.
Z kolei elementy z radełkiem odznaczają się znakomitą przyczepnością do powierzchni.

Kształt łba także ma duże znaczenie. Płaski, najpopularniejszy, dzięki całkowitemu przyleganiu umożliwia uzyskanie płaskiej powierzchni.
Stosowany do cienkich profili.
Łeb wpuszczany stożkowy, polecany jest do równych powierzchni. Po zrobieniu fazki łeb się chowa i macie gładką powierzchnię. Jest to ważne w połączeniach ruchomych.

Kolejnym ważnym parametrem jest średnica otworu montażowego, która musi być dostosowana do konkretnej nitonakrętki – zbyt mały otwór utrudni montaż, a zbyt duży spowoduje luzy.

Do nitonakrętek stosujemy wiertła:

Nitonakrętka M5 wiertło do stali 7mm
Nitonakrętka M6 wiertło do stali 9mm
Nitonakrętka M8 wiertło do stali 11mm
Nitonakrętka M10 wiertło do stali 13mm

Więcej na stronie https://domtechniczny24.com.pl/

Równie istotna jest grubość blachy, do której nitonakrętka jest przeznaczona – producenci podają zazwyczaj minimalną i maksymalną wartość, w jakiej element będzie działał prawidłowo. Najczęściej stosuje się nitonakrętki do blach, nie przedłużone.

W grubych elementach można stosować z powodzeniem gwintowanie.


Nitonakrętki zabezpieczające mogą być montowane w najróżniejszych materiałach. Najczęściej spotykane są w łączeniu blach, jednak można je także znaleźć w przewodach rurowych, tworzywach sztucznych, tekturze czy szkle.

Podsumowując, bogaty wybór nitonakrętek, ich zróżnicowana konstrukcja i parametry gwarantują możliwość doskonałego dopasowania tych elementów złącznych do typu powierzchni i warunków, jakie połączenie będzie musiało wytrzymać. Są one rozwiązaniem oszczędnym i praktycznym, a szeroka gama nitownic i możliwość zautomatyzowania procesu znacznie przyspiesza pracę. Warto także wspomnieć, że nitonakrętki nie odbarwiają powierzchni łączonych, więc bez problemu da się je stosować na elementach pomalowanych. Nie ulegają także odkształceniu. Wszystkie te cechy sprawiają, że nitonakrętki są niezwykle popularne i stosowane nie tylko w przemyśle, ale także przez osoby prywatne podczas remontów czy różnych prac codziennych.

Spawanie plastików i Tak też się robi!

Witam, obecnie co nieco o technice klejenia, łączenia sztucznych, za pomocą spoiw do plastyków i opalarek na gorące powietrze

Jeśli chodzi o techniki zespalania tworzyw sztucznych to można je podzielić na te, które dają się klejąc i na te, które nie dają sie skleić. Ja zajmę się tą drugą grupą. Napomknę jedynie, że do tworzyw, które można łatwo skleić należą PVC, ABS, jeżeli nie mamy pewności czy dane tworzywo można połączyć to wystarczy na ściereczkę rozlać acetonu i łagodnie potrzeć w miejscu niewidocznym. Jeżeli tworzywo zostanie rozpuszczone to da się je kleić.

Fraza kleić wykorzystuję tutaj do trwałego połączenia. Są, bowiem kleje topliwe wyciskane z pistoletu do kleju na gorąco, łączą one praktycznie wszelkie materiały, ale w przypadku tworzyw takie spojenie nie będzie się charakteryzować znacznymi parametrami wytrzymałościowymi. Można używać kleju topliwego na gorąco, w drobnych naprawach, przyklejaniu listew, zabawek, tworzeniu ikeban, w elektronice do łączenia kabli do obudowy, czy innych niewymagających od spoiny dużych parametrów wytrzymałościowych.
Wspomnę jeszcze o klejach rozpuszczalnikowych, dwuskładnikowych, cyjanoakrylowych i innych nowoczesnych. Te kleje zależnie od przygotowanej powierzchni również nie łączą na stałe tworzyw nie klejalnych, typu PP, PE. Ale jest to sprawa do oddzielnego omówienia.

Zajmijmy się, zatem łączeniem tworzyw techniką spawania plastików z użyciem nagrzewnic, opalarek do plastiku, i spoiw do plastików.

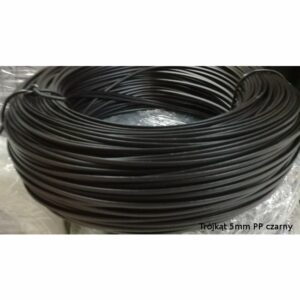
Drut czarny do spawania plastiku

Tą metodą można łączyć każde tworzywa termoplastyczne, tzn. takie, które pod wpływem temperatury topią się i zastygają po schłodzeniu.

Do takich tworzyw należą

polipropylen PP,

polietylen PE,

polichlorek winylu PVC,

akrylobutylostyren ABS,

rzadziej polistyren PS,

poliamid PA.

Tworzywa te są bardzo powszechnie używane w naszym otoczeniu, wiele elementów w maszynach do obróbki metalu, samochodach, elektronarzędziach i innych sprzętach jest wytworzona z tych materiałów. Często się zdarza, że ulegają one zniszczeniu, jeżeli wymiana nie kosztuje dużo to odpowiedniej się nie zastanawiać i zakupić nową część, jeżeli natomiast część jest droga lub trudnodostępna, można wykorzystać spawanie. Spoiwo takie charakteryzuje się wysoką, jakością i estetyką. Można je później obrabiać, szlifować. Dzieje się tak, dlatego, że podczas spawania zachodzi między elementami łączonymi i spoiwem dyfuzja cząsteczek, a po wystudzeniu trwałe łącze. Warunkiem trwałej dyfuzji jest odpowiednia temperatura a spoiwo musi być z tego samego polimeru. Technologia ta polega na jednoczesnym podgrzaniu elementów łączonych i spoiwa, dobór temperatury jest przyporządkowany do rodzaju tworzywa:

PP około 250oC
PEHD około 300oC
ABS około 350oC

Informacje ze strony – https://domtechniczny24.com.pl/

Aby mieć całkowitą kontrolę nad temperaturą poleca się stosowanie opalarki lub innymi słowy nagrzewnicy gorącego powietrza z dostrajana temperaturą a najlepiej z wyświetlaczem np. opalarki Steinem HL lub HG, nagrzewnica Bosch GHG. Powinno się napomknąć, że przegrzanie spoiny lub materiałów łączonych może powodować płynięcie spoiny w ciągu łączenia i wadę wytrzymałości.
Ważne jest także, aby wszystkie elementy były podobnie uplastycznione, w takim razie trzeba używać spoiwa o porównywalnej grubości, co materiał łączony lub dopasować szybkość nagrzewania do prędkości uplastyczniania sie elementów. Kolejną istotna sprawą jest adekwatne dociśnięcie spoiny, można to osiągnąć używając odpowiednie dysze do opalarek z języczkiem, którymi dociskamy spoinę.
I na koniec niektóre przykłady zastosowania tworzyw, jeżeli nie mamy pewności trzeba dokonać próby na niezauważalnej części elementów łączonych.

PP – zderzaki i listwy samochodowe, obudowy, kołnierze, osłony, elementy tapicerki, filtry, rury odpływowe kielichowe, skrzynki akumulatorów, obudowy urządzeń.
PEHD – wanna, kosze, karnistry, zbiorniki, opakowania transportowe, wiadra, pojemniki, zbiorniki spryskiwaczy, zbiorników wyrównawczych, kanałów klimatyzacji i nawiewu.
ABS – obudowy komputerów, AGD, RTV, części samochodowych.

Rodzaje diamentu syntetycznego i zastosowanie w przemyśle

Cześć
Teraz cokolwiek o diamentach, to będzie takie przedsłowie do opisu narzędzi diamentowych, głownie tarcz diamentowych i wierteł, ale o tym później.
Diament jest najtwardszym ze znanych minerałów, dodatkowo ślicznym i oszałamiającym, węgiel w postaci krystalicznej, bo tym jest w rzeczywistości, który od dawna absorbuje dusze i umysły wszystkich ludzi.

Charakteryzuje się niesłychanie malutkim współczynnikiem tarcia, ma najmniejszy współczynnik rozszerzalności termicznej, jest chemicznie obojętny i odporny na ścieranie, jest izolatorem elektrycznym i jednocześnie nader dobrym przewodnikiem ciepła. Jest przejrzystyw widmie ultrafioletowym i podczerwonym. Ze względu na tak unikatowe cechy znajduje zastosowanie, włączając ewidentnie zastosowanie jubilerskie, jako zapobiegawcza powłoka diamentowa nanoszona na implanty stawów, w których zużywanie się ścierne ma fundamentalne znaczenie, czy zastawki serca człowieka, do szlifowania i docierania węglików spiekanych, wiercenia skał, przeciągania drutów i prętów, obciągania ściernic ceramicznych, jako wgłębniki do pomiaru twardości i do pomiaru gładkości powierzchni, cięcia płyt wykonanych z szkła i ceramiki, obróbki ściernej szkła optycznego i zdobniczego, obróbki metali nieżelaznych i ich stopów, obróbki tworzyw sztucznych, półprzewodników, materiałów ceramicznych, szlifowania brylantów i kamieni półszlachetnych, w narzędziach stomatologicznych i chirurgicznych. Niesłychanie uniwersalnie, materiał ścierny w formie diamentu używa się do produkcji proszków, zawiesin, ściernic ze spoiwem żywicznym, metalowym, ceramicznym, ale także do preparowania preparatów mikroskopowych. Nas najmocniej interesuje użycie umożliwiające bardzo precyzyjną obróbkę wszelkich znanych naturalnych i sztucznych materiałów.

Diament w naturze powstał w ekstremalnych warunkach, na znacznych głębokościach pod powierzchnią ziemi w wyniku gigantycznego ciśnienia dochodzącego nawet do 70-80 ton na centymetr kwadratowy w temperaturze 1100 – 1300 stopni Celsjusza. Na nieszczęście, takie okoliczności powstawania diamentu wpływają zarówno rzadkość jego występowania jak i jego wysoką cenę. W związku z tym jedynie sztuczna synteza diamentu mogła dać produkt, który można by wdrożyć w sposób przemysłowy.

Pierwsze eksperymenty związane z syntezą diamentu nabrały rozpędu po tym jak niejaki Smithson Tennat odkrył, że diament jest postacią krystaliczną węgla pierwiastkowego, a stało się to w 1766. Później starano się w laboratoriach stworzyć analogiczne warunki, co w naturze. Pierwsze patenty należą do GE, którego naukowcy w 1955 roku wyprodukowali pierwszą serię syntetycznych diamentów. Synteza bazowała na zmianie grafitu w diament (zmiana dotyczyła struktury geometrycznej) przy użyciu ogromnych temperatur i ciśnień w obecności katalizatorów. W latach 80 tych zastosowano inną metodę CVD, polega ona na niskociśnieniowym wytwarzaniu diamentu syntetycznego z fazy gazowej. Technologia ta umożliwia nakładanie diamentu na duże powierzchnie. Diament taki posiada znaczną jednorodność struktury krystalograficznej i czystość chemiczną.

Współcześnie, co roku produkuje się tony tego minerału, który niczym nie ustępuje prawdziwemu (oprócz ceny), a poza tym w warunkach monitorowanych, jest możliwość wytwarzania ziaren o jednakowych parametrach, wielkości i struktury.

Powszechność użycia go w technice wpłynęła doniośle na obniżkę jego ceny, a także ceny narzędzi z segmentami diamentowymi:

tarcze diamentowe, wiertła diamentowe, ściernice diamentowe, i inne.

Przy produkcji narzędzi istotna jest klasa diamentu, im większe i bardziej regularne (zbliżone do naturalnego kryształu) ziarno diamentu, tym większe jego zdolności ścierająco-tnące. W zależności od charakteru zastosowania i rozmiaru narzędzia ustalono podział na ziarna w jednostkach mesh, który jest ilością oczek przypadającą na 1 cal. I tak: bardzo ogólna 8-12 mesh, ogólna 14-24 mesh, średnia 30-60 mesh, dokładna 70-120 mesh, bardzo dokładna 150-240 mesh, super dokładna 280-600 mesh.
W technice budowlanej (beton, grani, marmur, gres, terakota i asfalt) używa się przede wszystkim ziarna syntetyczne o wielkości 20 – 60 mesh. Wielkość tych ziaren uzależniona jest od rodzaju opracowywanego materiału. Do materiału gruboziarnistego stosuje się grubsze ziarno, do drobnoziarnistego drobne. Mniejsze kryształy diamentowe znacznie poprawiają, jakość cięcia, jego gładkość. Jakość ziarna zależna jest dodatkowo od przybranej postaci krystalicznej. Im bardziej idealna, tym większa wytrzymałość udarowa kryształu.

Woda z nieba jest za darmo, no chyba że coś wymyślą

Czołem ponownie
Po poprzednim rachunku za wodę stwierdziłem dosyć. Żeby Polak musiał płacić tak gigantyczne kwoty za wodę, która jest lokalną, własnością. Mam na myśli nas Polaków.

I co można zrobić? Ano samemu zdobyć wszystkimi możliwymi sposobami wodę. Po pierwsze woda spada za friko z chmur, wiem taki banał, ale w współczesnych czasach czasami należy się cofnąć w myśleniu do zamierzchłych czasów. W owym czasie jedzenie nie kupowało się w sklepach tylko samemu organizowało. Podobnie wodę.
Ale do rzeczy, z chmur pada darmowa woda, wystarczy ją zgromadzić do zbiornika a potem pompa do wody, wąż i gotowe.

Sklep pompy do wody Wieluń

Da się podlewać ogródek, krzaczki, kwiatki i co popadnie tam, kto ma. Zbierając wodę można użyć, rynny, z których okazale leje się woda.

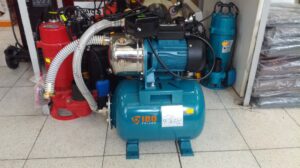
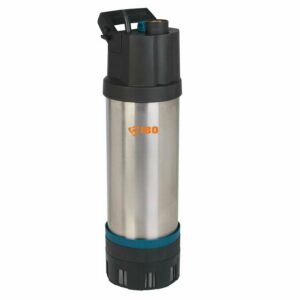
Inny sposób to studnie, i tu są dwa, no trzy typy. Jedna normalna, należy wykopać na taką głębokość, żeby woda gruntowa mogła nalecieć, i wtenczas można wetknąć pompę głębinową. Taka pompa daje ciśnienie, jest to pompa zanurzeniowa. Drugie rozwiązanie to hydrofor. Czyli pompa zewnętrzna, która zasysa wodę z studni i tłoczy ją pod ciśnieniem na duże odległości. Są takie pompy hydroforowe, które umieją pchać, tłoczyć wodę na 100 metrów w górę ( hydrofor mh inox 2500).

Kolejne studnie to studnie chłonne, czyli takie, które zbierają wodę z systemu odwodnienia, drenażowego dookoła domu lub z pól. Te studnie mają tą wadę, że w okresie suszy są zwykle puste. Odmienny rodzaj studni to kolektorowe, chociaż inaczej powinno się na nie mówić zbiorniki kolektorowe. Do takich zbiorników odprowadza się wodę z rynien, naturalnych ścieżek opadowych. Studnie takie zbierają wodę płynącą po powierzchni. Są w większości wypadków uszczelniane od wewnątrz żeby zgromadzona woda nie wyciekała na zewnątrz do podkładu.

Z wszystkich tych studni można przelewać wodę zwykłymi pompami zanurzeniowymi, wirnikowymi, które nie dają ciśnienia, ale mają niezłą wydajność. Pompy zanurzeniowe mają różne zdolności pompowania wody na różne wysokości. Z reguły jest to wysokość 7 metrów, przy takich najtańszych (wq 180f, wq 450 f). Inne pompy mogą pompować wodę nawet na wysokość 25 metrów np.: WQ 3-24-0,75.

Takie staranie do akumulowania wody jest jak najbardziej sensowne, uniezależnia nas od systemów wodociągów, które mogą za sprawą lokalnych wybitnych polityków trafić w całkowicie prywatne graby a w takim przypadku może być ciekawie. Tak czy inaczej rozpoczynam zbierać wodę, pompować, podlewać i tyle. A jak by, co to przelewanie wody pompami elektrycznymi można zamienić pompowaniem pompami ręcznymi. Trzeba się, co prawda namachać, ale toż ruch to zdrowie, takie pompy ręczne do wody zwane skrzydełkowymi są robione w kilku wersjach, zależnie od wydajności np. KN-1 ma wydajność 17l na minutę, a największa KN-5 53/ litry na minutę. Bez wątpliwości wydajność zależy od naszej krzepy.